
零部件厂的地面是“油 + 屑 + 烟”三件套:机加区的切削液顺着工装流到地面,冲压区的拉伸油与铁屑粘成片,焊装区的焊烟落成细灰。这三样混在一起,用扫把越扫越糊,用清水越洗越滑。正确顺序是先收干屑、再软化油污、最后带刷压洗并吸干,机器要能扛住连续油污班次。
工程师按工序区划、油污类型、铁屑量与地面材质给机型、刷盘与清洗剂方案。
零部件厂的污物是按工序产生的:冲压区是拉伸油与铁屑,机加区是切削液与铝屑,焊装区是焊烟细灰与飞溅,装配区是包装碎屑与手印。三块地不能用同一套参数洗,油与屑必须分开处理。
冲压件带出的拉伸油落在地面,混着铁屑踩成黑片。先用磁吸或扫把收走铁屑,再对油膜喷乳化剂停留 2–3 分钟,最后带刷压洗;直接过水只会把油摊开。
建议:XD05 / XD07 配硬刷,每班 2 次
机加区地面常年有切削液,铝屑粘在油膜上扫不动。先用吸尘收走干屑,再用洗地机带中性剂洗,吸水扒跟紧,洗完手背贴地不湿手,防止油水混进下一工序。
建议:XD05 / XD07,每班 2 次
焊装区的焊烟落成细灰,装配区是包装膜与纸屑。这两区不做干扫扬尘,用吸尘与湿拖带走;装配线旁用窄机身手推,避免碰伤工件。
建议:XH39A / XD49A,每日 1 次
零部件车间的清洁风险,一半在“油没洗净”,一半在“顺序错”。下面四条按现场验收口径整理,选机与作业规程都绕着它们走。
拉伸油与切削液只过水会在地面留油膜,越洗越滑、越踩越黑。油污点先喷乳化剂停留 2–3 分钟,再带刷压洗,最后清水复拖。
做法:乳化先行,洗后复拖
铁屑与铝屑被刷盘碾过会划伤地坪、磨坏刷毛,还会被甩到设备导轨上。规程是先磁吸或吸尘收屑,再上洗地机。
做法:先收屑,再洗地
切削液含油与添加剂,直接冲地漏会堵管道、污染水体。洗地机用吸水模式收进污水箱,集中交给厂内废液处理,不图快用软管冲。
做法:污水箱收集,定点交废液处理
焊烟含金属氧化物细颗粒,干扫会扬到空中、落到设备与工件上。用吸尘器与湿拖处理,焊接工位旁不做吹扫。
做法:吸尘 + 湿拖,室内不吹扫
先看污物是油还是屑,再按通道净宽与班次定机型。表里给的是单区主推机型,油污区与铁屑区原则上分开作业,跨区要清刷盘。
| 场地区域 | 常见地面材质 | 主推机型 | 清洗方式与频次 |
|---|---|---|---|
| 冲压与开卷落料区 | 环氧、耐磨地坪、钢板地坪 | SE-XD05 / SE-XD07 硬刷 | 每班 2 次,先收铁屑再乳化洗 |
| 机加与清洗线旁 | 环氧自流平、耐磨地坪 | SE-XD05 / SE-XD07 | 每班 2 次,切削液点随脏随洗 |
| 焊装与夹具区 | 环氧、耐磨地坪、钢格栅 | SE-XD49A 单刷 / SE-XH39A | 每日 1 次,焊烟灰先吸后拖 |
| 装配与检测线 | 环氧、防静电地坪、地胶 | SE-XH39A 手推 | 每日 1 次,包装碎屑先清 |
| 成品库与出货区 | 环氧、耐磨地坪、混凝土 | SE-XD49A / SE-MD08 | 每日 1 次,轮胎印与油渍重点洗 |
| 厂区道路与装卸区 | 混凝土、沥青、石材铺装 | SE-SD05 扫地 + SE-XD09 洗地 | 先扫后洗,每日 1 次 |
方案口径:本页按汽车零部件厂常规工序整理,具体以工序区划、油污与屑料类型、地面材质、环保要求及现场勘测为准;切削液废液须交厂内危废/废液系统处理。
以下按汽车零部件厂典型工序整理的应用场景实测效果介绍,机型与操作法可直接对照取用;具体配置与台数以现场勘测试机为准。
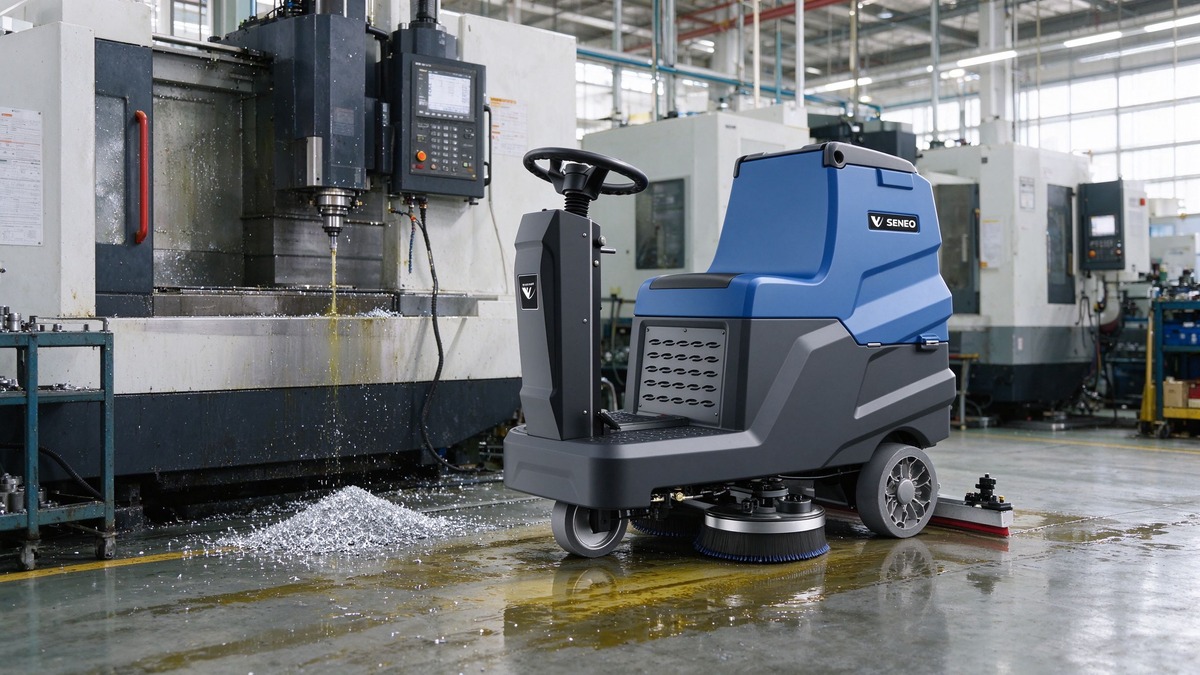
吸尘收走铝屑,油污点喷乳化剂停留 2–3 分钟,XD05 带刷压过一遍,吸水扒跟紧,地面不滑、不留油膜。
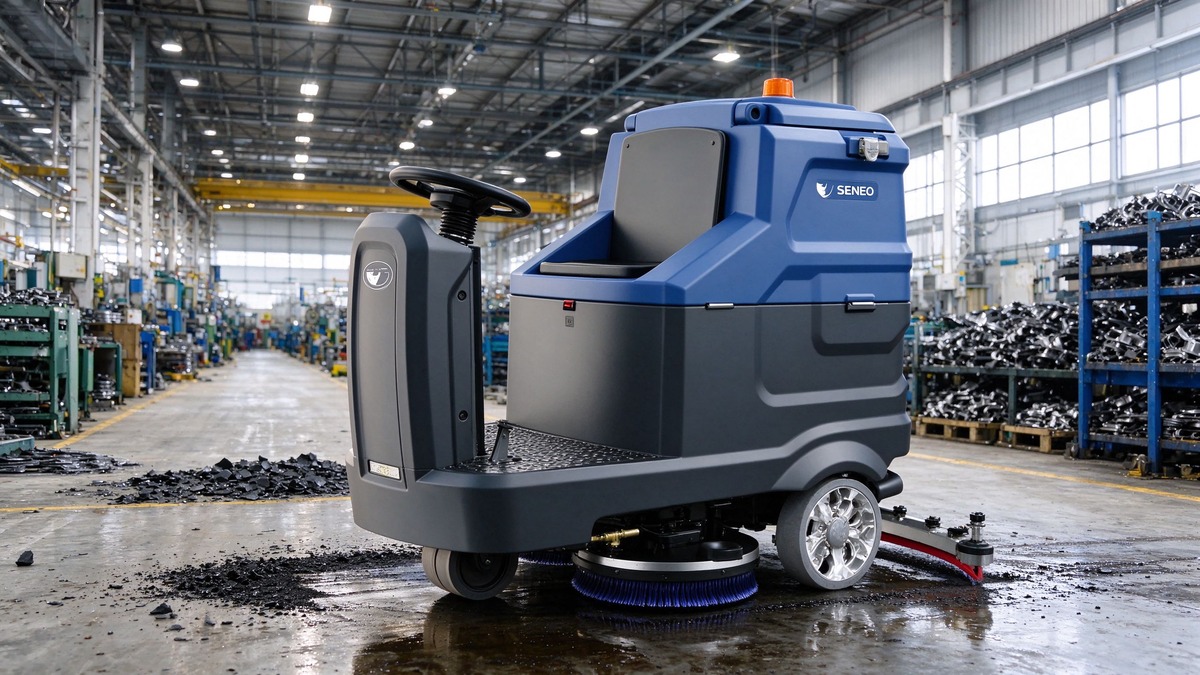
磁吸收走铁屑,拉伸油点单独软化,XD07 以 25kg 刷压走一遍,黑片状油泥被带离,地面露出本色。
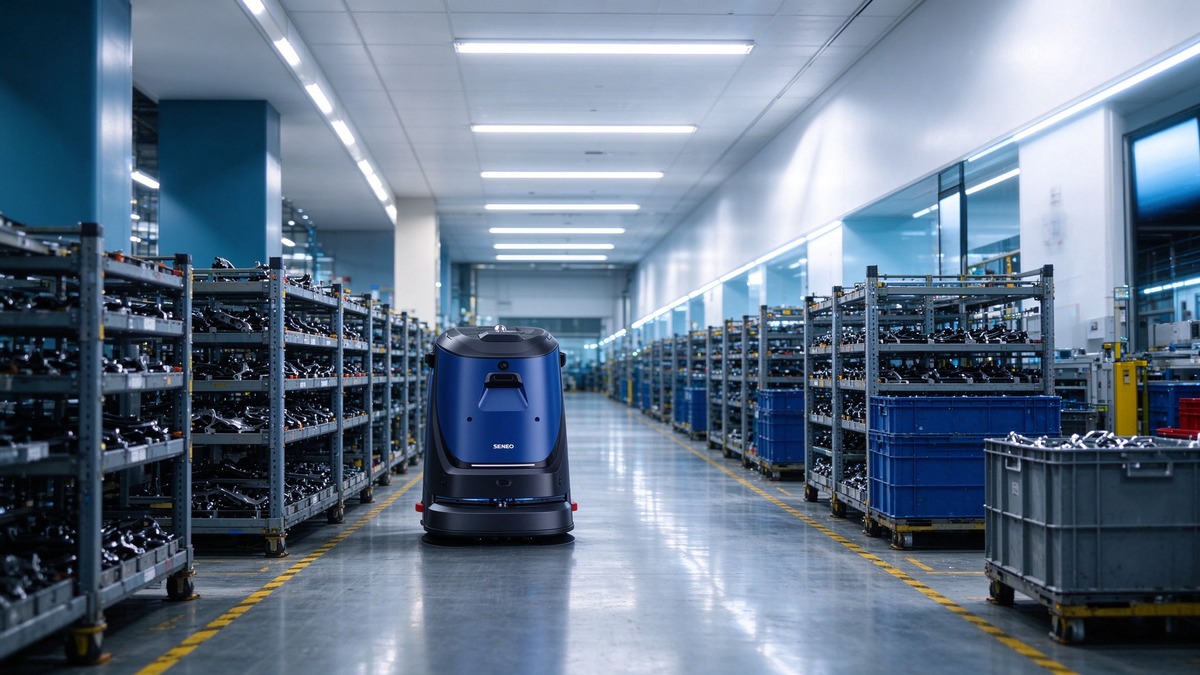
SE-R6 在装配与检测通道按航线补扫,绕行工装与料架,自动回充,开班前地面无包装碎屑。
实测口径:以上为按零部件厂工序整理的标准操作法与机型对照,效率与效果受油污浓度、屑料量、班次与地坪状况影响;建议先免费上门勘测再定机型与台数。
机型按场景适配:先定结构与刷盘,再按面积与通道定宽度;同源厂家源头直供,具体配置与报价致电 199-6509-5753。
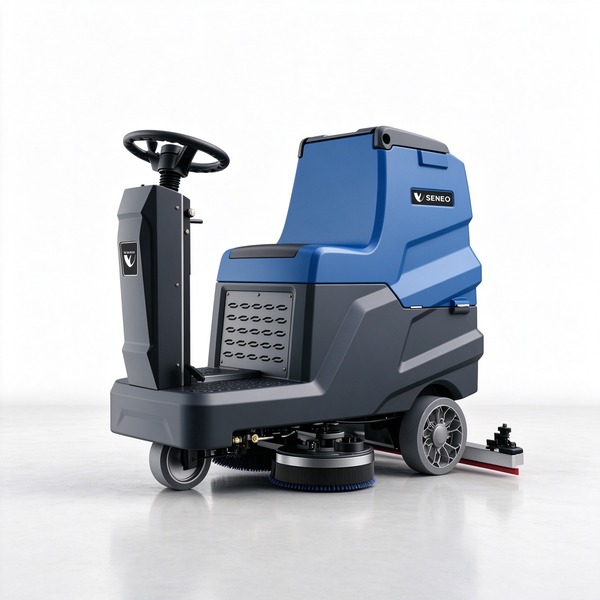
980mm 清洁宽度:机加通道与冲压线旁一趟过
22kg 刷压:切削液油膜与拉伸油刷得动
适用:机加区、冲压区、装配通道
查看详情 →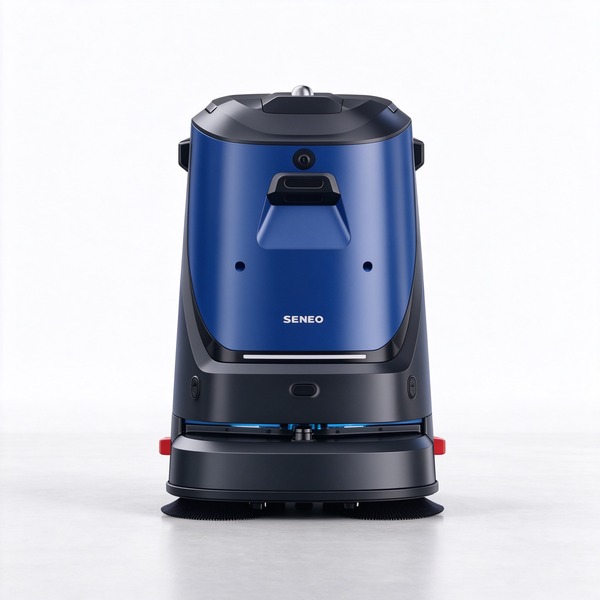
激光 + 视觉融合避障:装配区绕行工装与料架
定时任务无人值守:夜班补扫装配与检测通道
适用:装配线、检测区、成品暂存
查看详情 →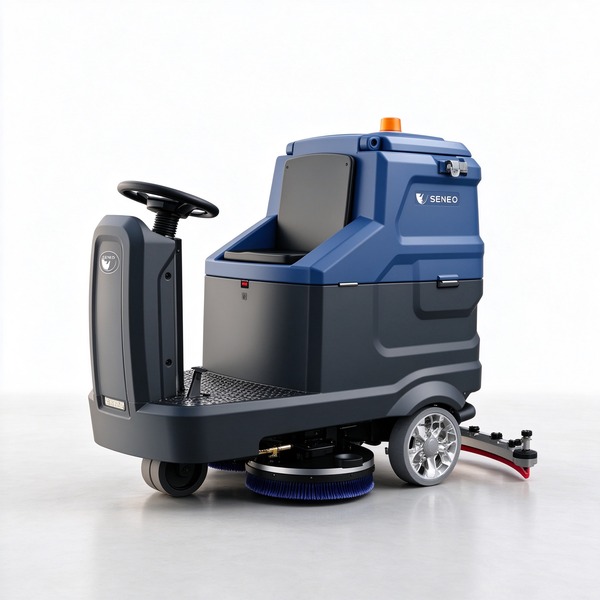
1180mm 清洁宽度 · 6200–7000㎡/h · 25kg 刷压 · 121L/165L
25kg 刷压 + 1180mm:冲压长线一趟压过,重油污洗得净
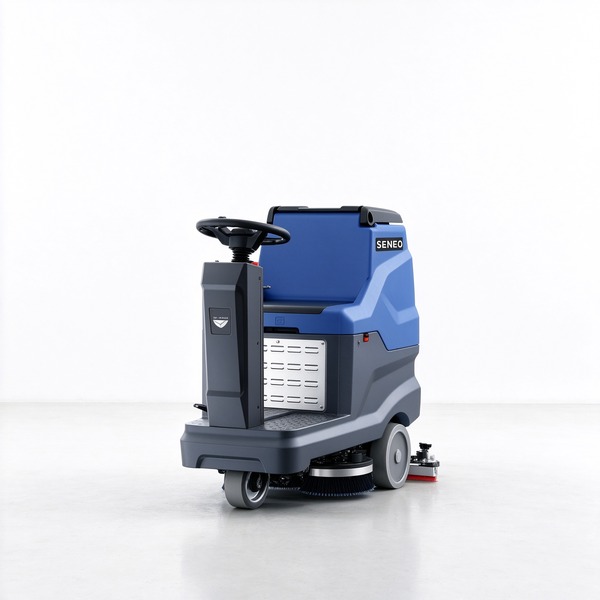
780mm 清洁宽度 · 4320㎡/h · 18kg 刷压 · 11.9kPa · 70L/75L
780mm 单刷:夹具间与工位缝进得去,洗吸一遍过
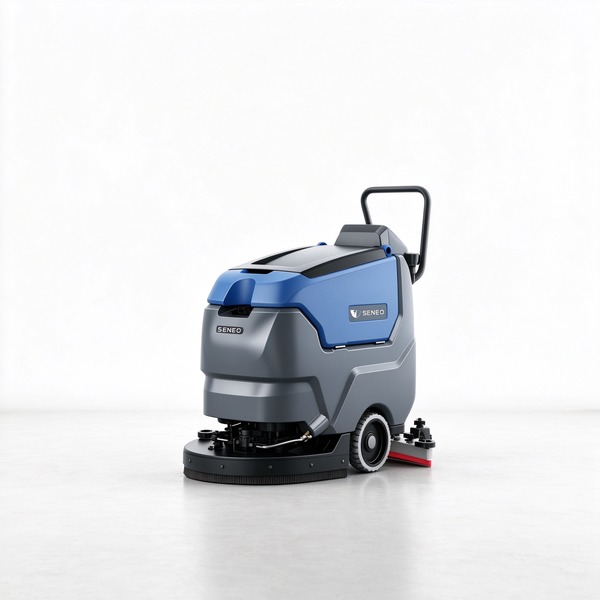
550mm 清洁宽度 · 1500–2000㎡/h · 70dB · 37L/45L · 12kPa
550mm 窄机身:装配线旁与检测工位间进得去
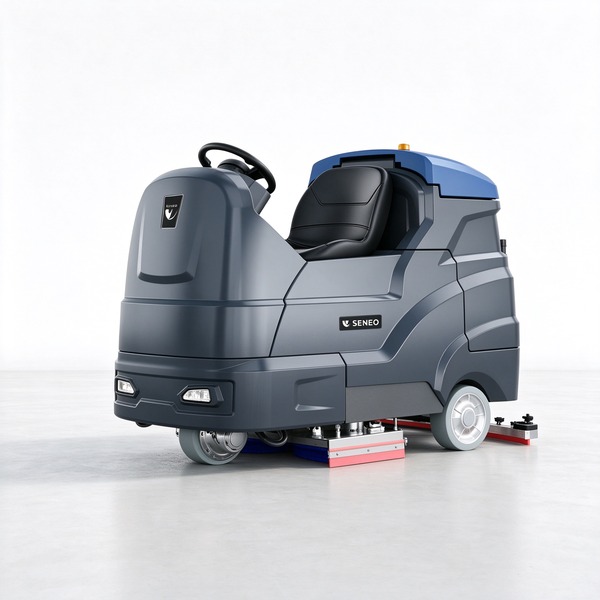
1180mm 清洁宽度 · 7500–8500㎡/h · 44kg 刷压 · 210L/250L
44kg 刷压:厂区道路与装卸区油泥一遍刷净
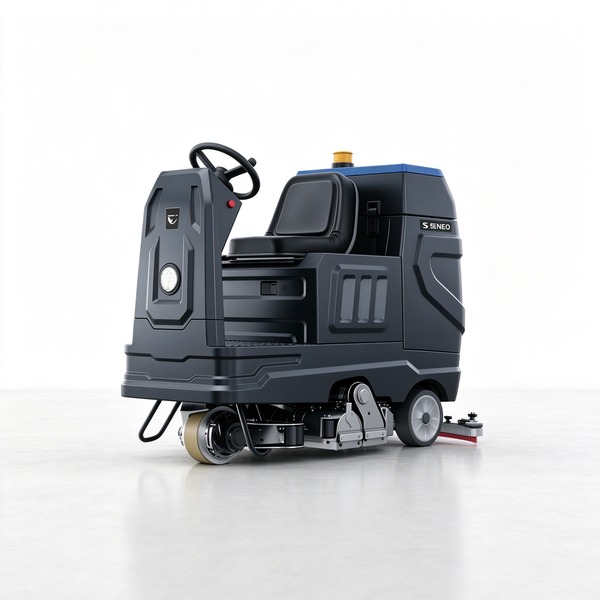
1180mm 主刷 · 6500–7500㎡/h · 131L/217L 双水箱
一台兼顾扫洗:成品库轮胎印与包装碎屑先扫后洗不换机
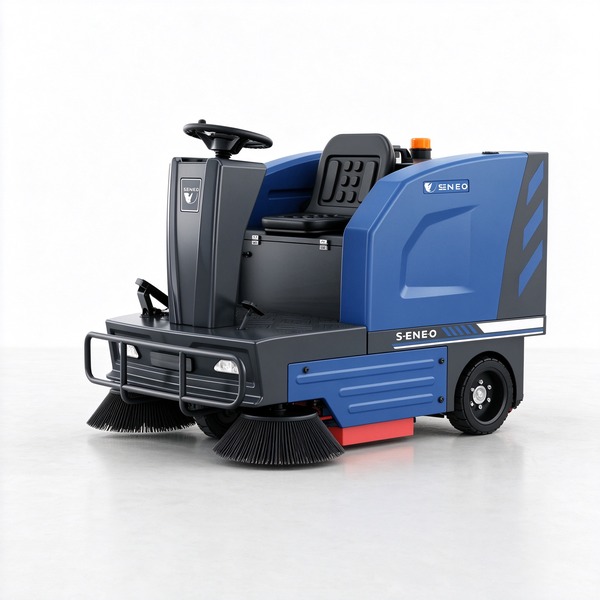
1250mm 清扫宽度 · 8500㎡/h · 主刷 590mm · 垃圾箱 120L
1250mm 清扫宽度:厂区砂石与包装碎屑先扫走
机型口径:参数为整机实测口径;油污重的车间建议配硬刷并执行“先收屑、再乳化、后刷洗”;厂区道路可先配 SE-SD05 扫地再洗。
以下问题来自零部件厂设备科、机加车间主任与厂务的实际咨询,按油污、铁屑、切削液、焊烟、效率与报价八类整理。
能,但要先收屑。铁屑与铝屑被刷盘碾过会划地、磨刷毛,规程是先磁吸或吸尘收屑,再对油污点乳化,最后带刷压洗。
只过水会留油膜。用乳化剂先软化 2–3 分钟,调高刷压带刷洗,最后清水复拖;吸水扒刮条要贴合,洗完手背贴地不湿手才算达标。
那是拉伸油混铁屑踩实的混合物,要三段处理:磁吸收铁屑、乳化剂软化、硬刷压刷洗。只加大水量冲不掉,反而会摊开。
不能。含油与添加剂,会堵管道、污染水体。洗地机用吸水模式收进污水箱,集中交厂内废液或危废系统处理。
用吸尘器与湿拖,不做干扫与吹扫。焊烟含金属氧化物细颗粒,扬起后会落到设备导轨与工件表面,影响精度与涂装。
看面积与班次。单车间 5000㎡ 以内可 1 台 XD05 覆盖;冲压、机加、装配三区分散或面积超 1 万㎡,建议 2–3 台分区作业,减少转场时间。
油污区与冲压区用硬刷,装配与检测区用软刷或百洁垫;同一台机器跨区作业要换刷盘,避免把油污与铁屑带到洁净工位。
按工序区划、油污类型、屑料量、地面材质与机型组合报价,同源厂家源头直供。大犀支持免费上门勘测与试机,报出工序与面积即可安排。
清洁设备的选型逻辑相通:先看地面材质与污物类型,再看空间宽度与作业窗口,最后定机型与台数。下面几组页面按行业拆分,可按自己的场景直接对照。
零部件车间清洁的难点不在机器,在“油 + 屑 + 顺序”。把工序区划、油污类型、铁屑量与地坪状况报过来,工程师给机型、刷盘与清洗剂方案。